Minder lasnaden betekent minder verbindingen
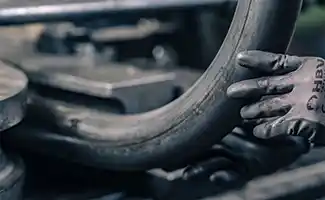
Bij buis buigen wordt één doorlopende buis plastisch vervormd, zonder afzonderlijke delen aan elkaar te lassen. Een samengestelde constructie heeft op iedere verbinding een overgang in geometrie en materiaalstructuur. Rond een lasnaad ontstaat bovendien een warmte-beïnvloede zone, waar de materiaaleigenschappen kunnen afwijken van die van het basismateriaal.Een goed uitgevoerde las hoeft geen zwakke plek te zijn. Elke verbinding vraagt echter om voorbereiding, controle en vaak ook nabewerking. Bij gecoate buitenconstructies verdienen vooral de lasnaden extra aandacht, omdat de beschermende laag daar zorgvuldig moet worden aangebracht. Bij leidingwerk vormt iedere verbinding daarnaast een potentieel lekkagepunt.
Buigen heeft ook grenzen. Tijdens het buigen rekt de buitenzijde van de bocht uit en wordt de binnenzijde samengedrukt. Daardoor kan de wand plaatselijk dunner worden of de doorsnede vervormen. De constructie wordt dus niet automatisch sterker door lasnaden weg te laten. Het resultaat hangt af van het materiaal, de belasting en de kwaliteit van de buigbewerking.
De buigradius bepaalt wat maakbaar is
Of een buis goed te buigen is, hangt vooral af van de diameter, wanddikte, materiaalsoort en gewenste buigradius. Bij een te kleine radius neemt de wandverdunning aan de buitenzijde toe, terwijl aan de binnenzijde plooien kunnen ontstaan. Ook kan de oorspronkelijk ronde doorsnede ovaal worden.Daarnaast speelt terugvering een rol. Na het buigen veert het materiaal gedeeltelijk terug richting zijn oorspronkelijke vorm. Hoeveel dat gebeurt, verschilt per materiaal, legering en leveringstoestand. Vooral bij dunwandige buizen is ondersteuning tijdens het buigen belangrijk, bijvoorbeeld met een doorn die vervorming van de doorsnede helpt beperken.
Voor een herhaalbaar resultaat moet de terugvering in de machine-instellingen worden gecompenseerd. Zo blijft de uiteindelijke buighoek bij een serie onderdelen binnen de vereiste toleranties. Wie tijdens het ontwerpen geen rekening houdt met deze materiaaleigenschappen, ontdekt mogelijk pas bij de productie dat de gewenste vorm niet haalbaar is.
Bij leidingwerk en zichtbare constructies gelden andere eisen
In de ketel- en tankbouw worden gebogen buizen onder meer gebruikt voor warmtewisselaars en verwarmingsspiralen. Een ruime bocht geeft onder vergelijkbare omstandigheden doorgaans minder stromingsweerstand dan een scherpe richtingsverandering met een koppelstuk. Bovendien betekent iedere verbinding die vervalt een potentieel lekkagepunt minder. Bij verwarmingsspiralen bepalen de buigradius, wanddikte en onderlinge afstand tussen de windingen mede hoeveel buisoppervlak in een bepaalde ruimte past.Bij balustrades, relingen en frames voor meubels of verlichting speelt vooral de afwerking een rol. Een doorlopende buis heeft geen zichtbare overgangen tussen afzonderlijke delen. Dat scheelt laswerk en nabewerking, vooral wanneer het eindproduct een strak en gelijkmatig oppervlak moet krijgen.
Voor dragende of drukvoerende constructies blijft een technische beoordeling noodzakelijk. Daarbij moeten onder meer de belastingen, wanddikte en eventuele vervorming door het buigen worden meegenomen.
Wanneer is lassen toch de betere keuze?
Bij eenvoudige constructies met rechte delen, kleine productieaantallen en weinig eisen aan de zichtbare afwerking zijn standaardbochten en lasverbindingen vaak sneller en voordeliger. Ook wanneer een gewenste buigradius technisch niet haalbaar is, kan een afzonderlijk bochtstuk een betere oplossing zijn.Buigen wordt vooral interessant wanneer een doorlopende vorm nodig is, verbindingen ongewenst zijn of grote aantallen identieke onderdelen moeten worden geproduceerd. Daarbij tellen niet alleen de kosten van de buigbewerking mee, maar ook de besparing op laswerk, slijpen, controleren en oppervlaktebehandeling.
De verstandigste keuze hangt daarom af van de volledige constructie. Een gebogen onderdeel kan per stuk duurder zijn, maar door minder nabewerking uiteindelijk toch voordeliger uitvallen. Andersom kan een gelaste constructie goedkoper zijn wanneer het buigproces ingewikkeld is of speciaal gereedschap vereist.
De juiste keuze begint bij het ontwerp
De keuze tussen buigen en lassen wordt bij voorkeur gemaakt voordat de definitieve werktekening vastligt. Dan zijn de materiaalsoort, wanddikte en buigradius nog aan te passen en kunnen beide productiemethoden eerlijk worden vergeleken.Een gespecialiseerd buigbedrijf als Tebunus kan al in deze fase beoordelen welke buigradii haalbaar zijn en waar risico's op vervorming ontstaan. Zo wordt voorkomen dat een ontwerp later moet worden aangepast omdat de gewenste vorm niet maakbaar blijkt.
Uiteindelijk is niet een gebogen of gelaste constructie per definitie beter. De beste keuze is de constructie die aan de technische eisen voldoet en tegen de laagste totale kosten geproduceerd kan worden.